فولاد پین، بوش و محور ضربهای؛ سطح سخت یا مغز سخت؟
پین و بوش فقط با عدد سختی انتخاب نمیشوند؛ نسبت فشار تماس، لغزش، ضربه، قطر، روانکاری و امکان تعویض تعیین میکند فولاد سمانته یا فولاد Q&T مناسبتر است.
مقالات منبعدار، بازبینیپذیر و مرتبط با دانشنامههای فولادی؛ از انتخاب گرید تا عملیات حرارتی و تحلیل عملکرد.
پین و بوش فقط با عدد سختی انتخاب نمیشوند؛ نسبت فشار تماس، لغزش، ضربه، قطر، روانکاری و امکان تعویض تعیین میکند فولاد سمانته یا فولاد Q&T مناسبتر است.
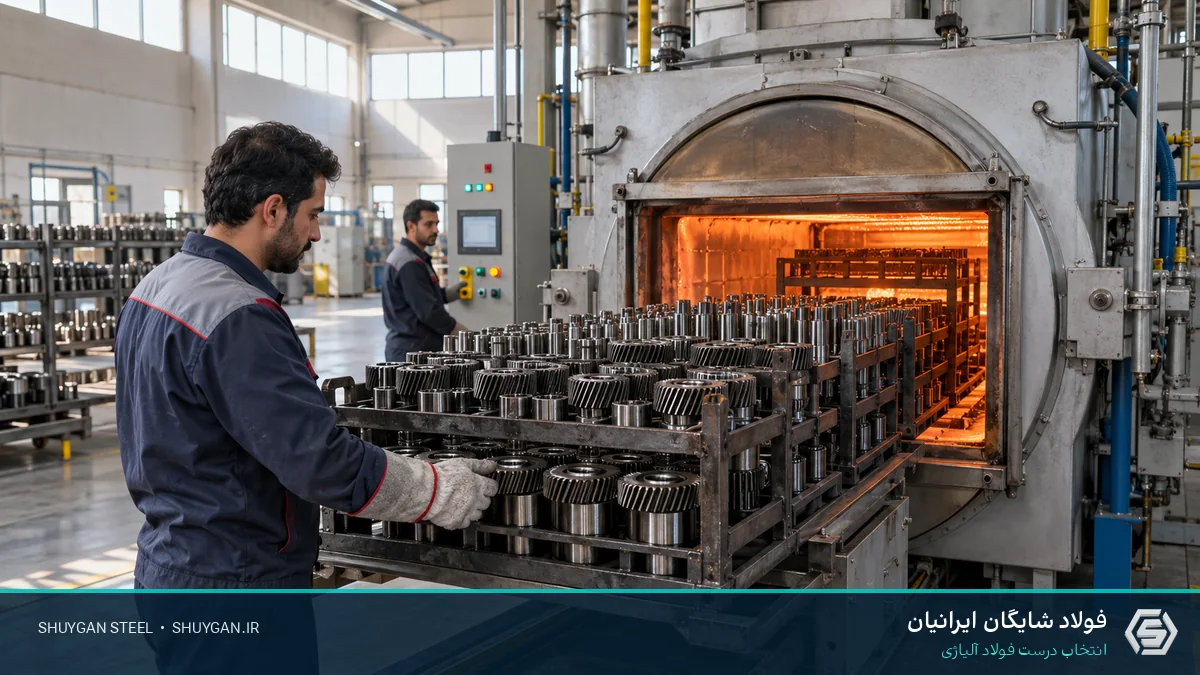
کربندهی برای لایه عمیقتر و قطعات باربر رایج است؛ کربنیتراسیون میتواند در دمای کمتر و لایه نازکتر مفید باشد، اما انتخاب باید از عمق مؤثر و عملکرد قطعه آغاز شود.
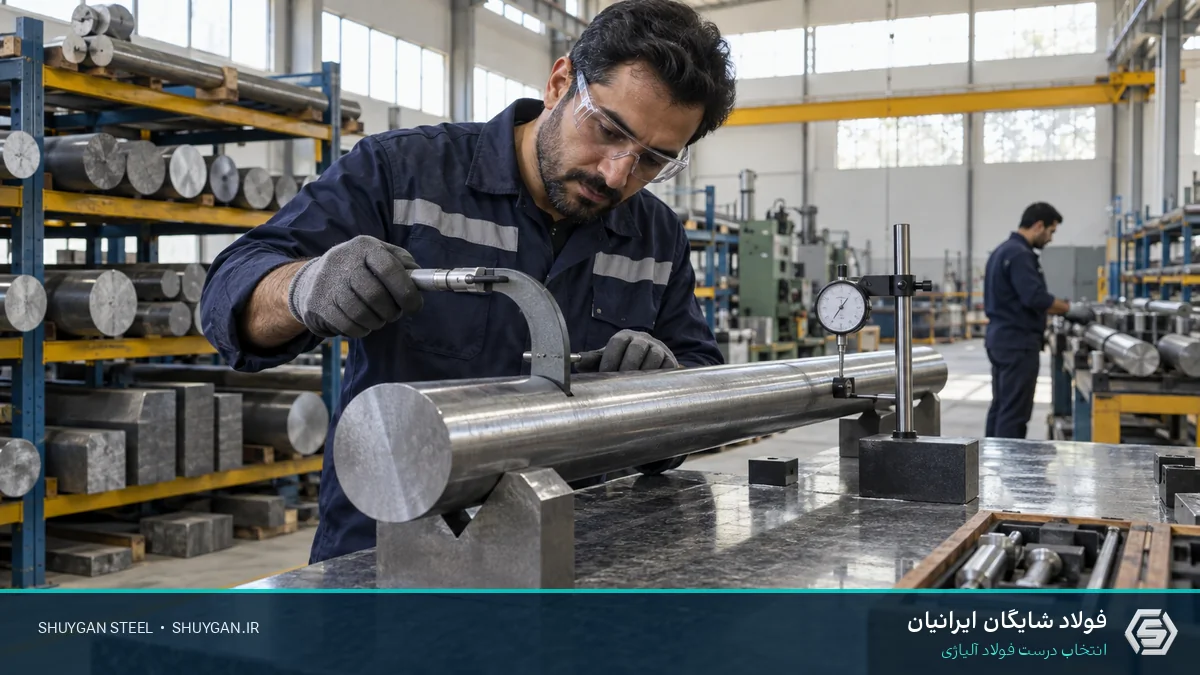
همه عیوب ظاهری ارزش یکسان ندارند؛ بازرسی باید وضعیت سطح، ابعاد، بیضیشدن، راستایی، سرشاخه، مارک و اسناد را با حدود سفارش تطبیق دهد.
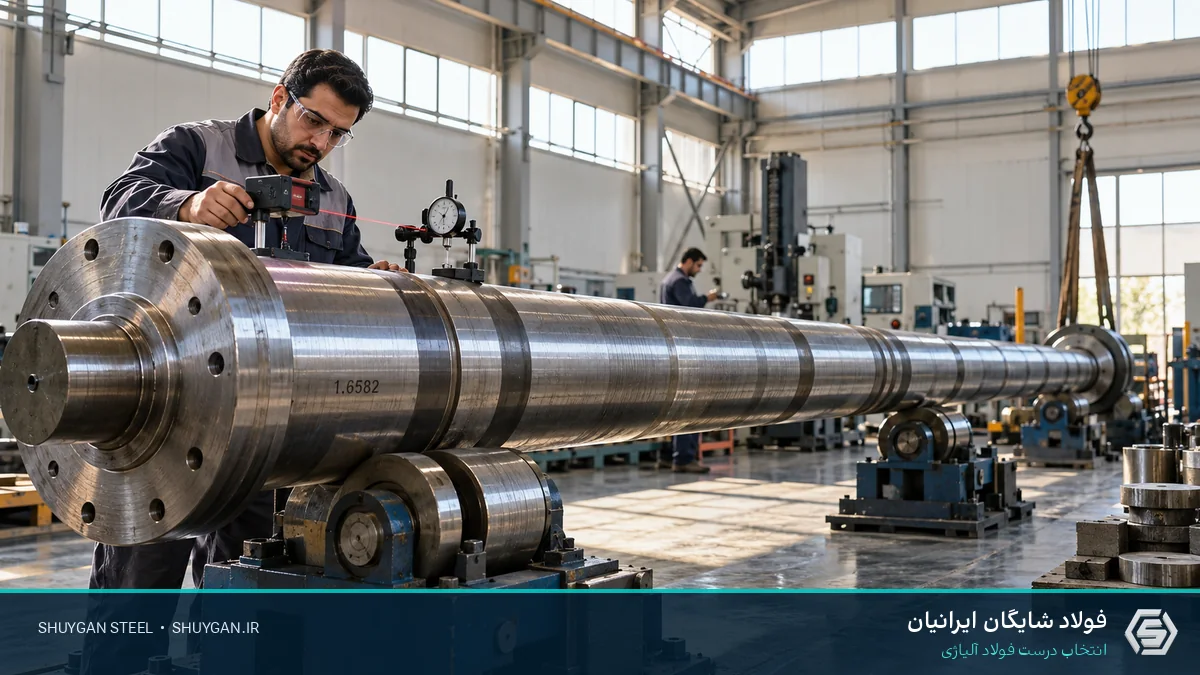
برداشت نامتقارن پوسته و فلز، تنش پسماند ماده، گیرهبندی و ترتیب تراش میتواند تعادل تنش را برهم بزند؛ عملیات تنشزدایی باید با برنامه ساخت هماهنگ باشد.
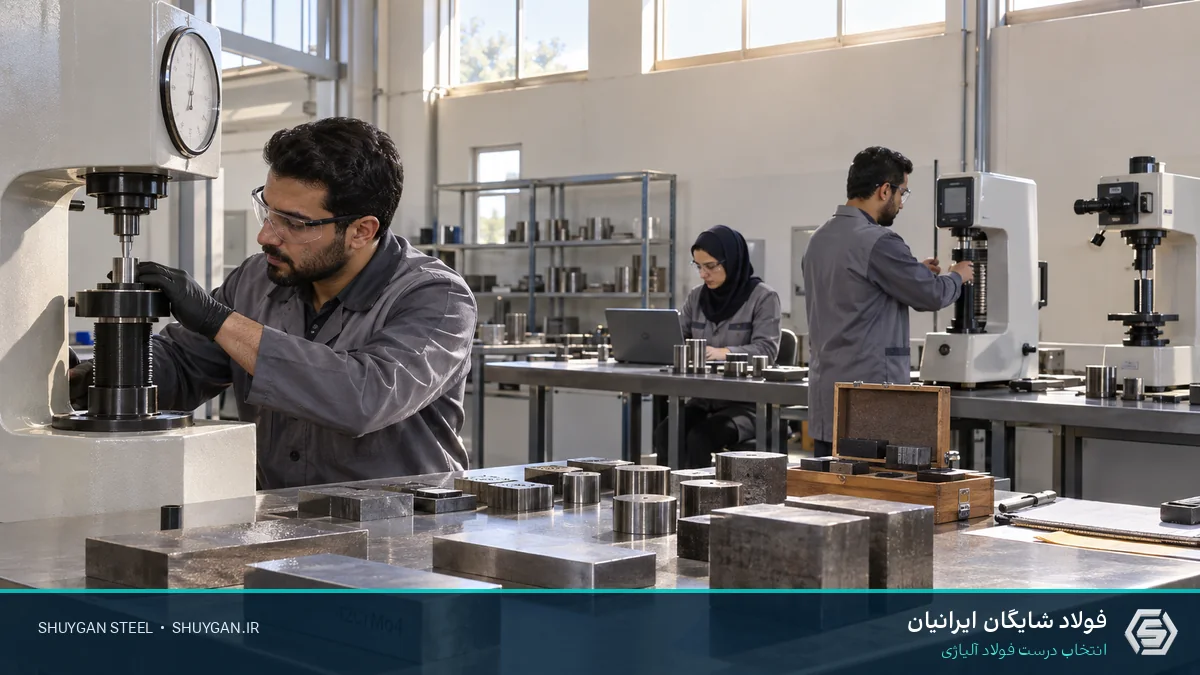
تبدیل سختی یک تقریب تجربی وابسته به جنس و ساختار است، نه برابری ریاضی؛ برای پذیرش قراردادی بهتر است همان روش تعیینشده روی قطعه آزمون شود.
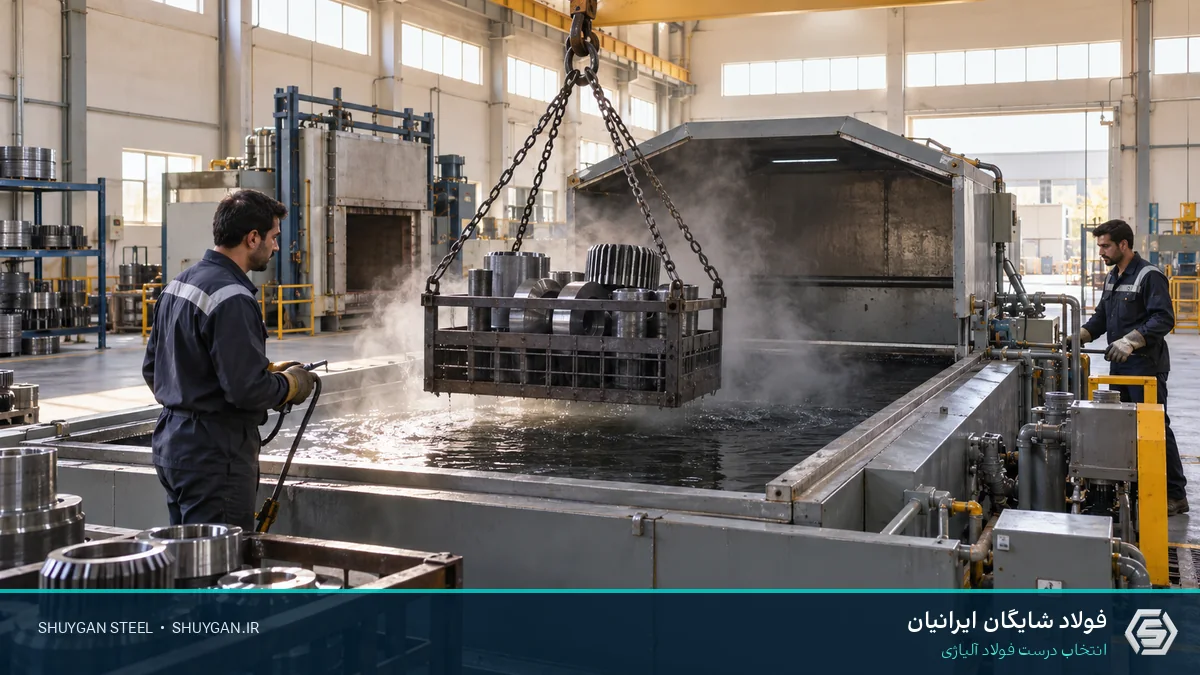
نام گرید بهتنهایی محیط کوئنچ را تعیین نمیکند؛ مقطع، هندسه، دمای حمام، غلظت پلیمر، همزدن، سختی هدف و ریسک ترک باید در دستور فرایند بیاید.
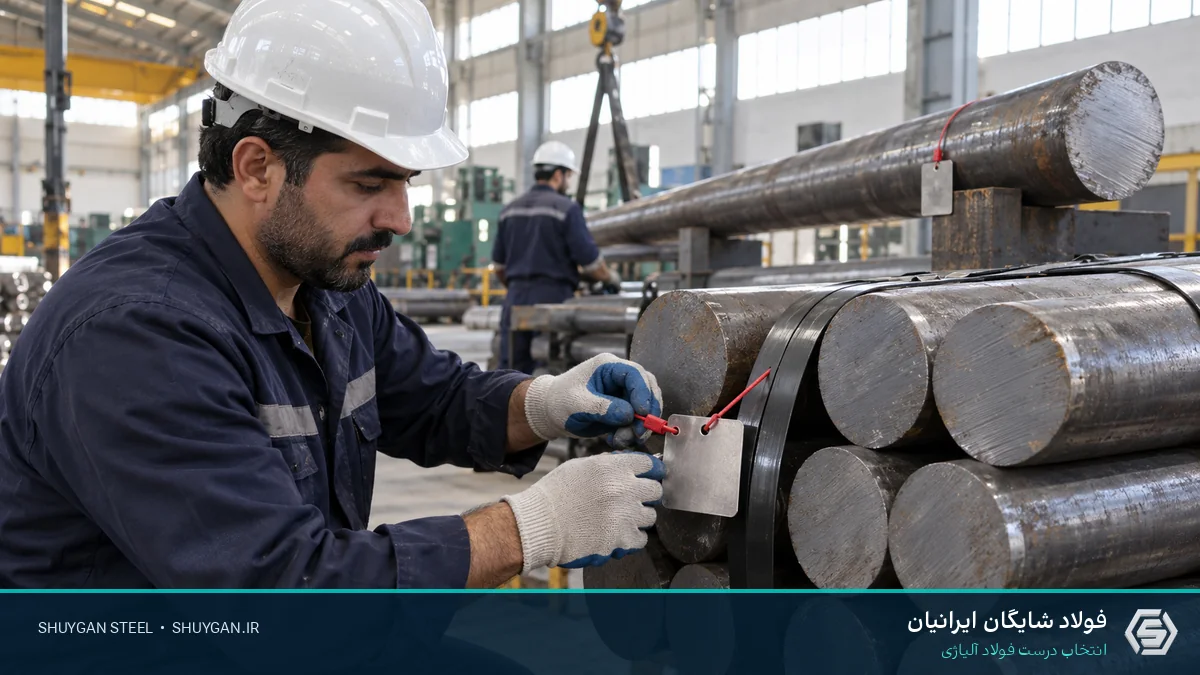
ردیابی زمانی معتبر است که شماره ذوب از شاخه مادر به قطعات بریدهشده، لیست برش، پلاک بسته و MTC منتقل شود و نقاط تحویل ثبتشده داشته باشد.
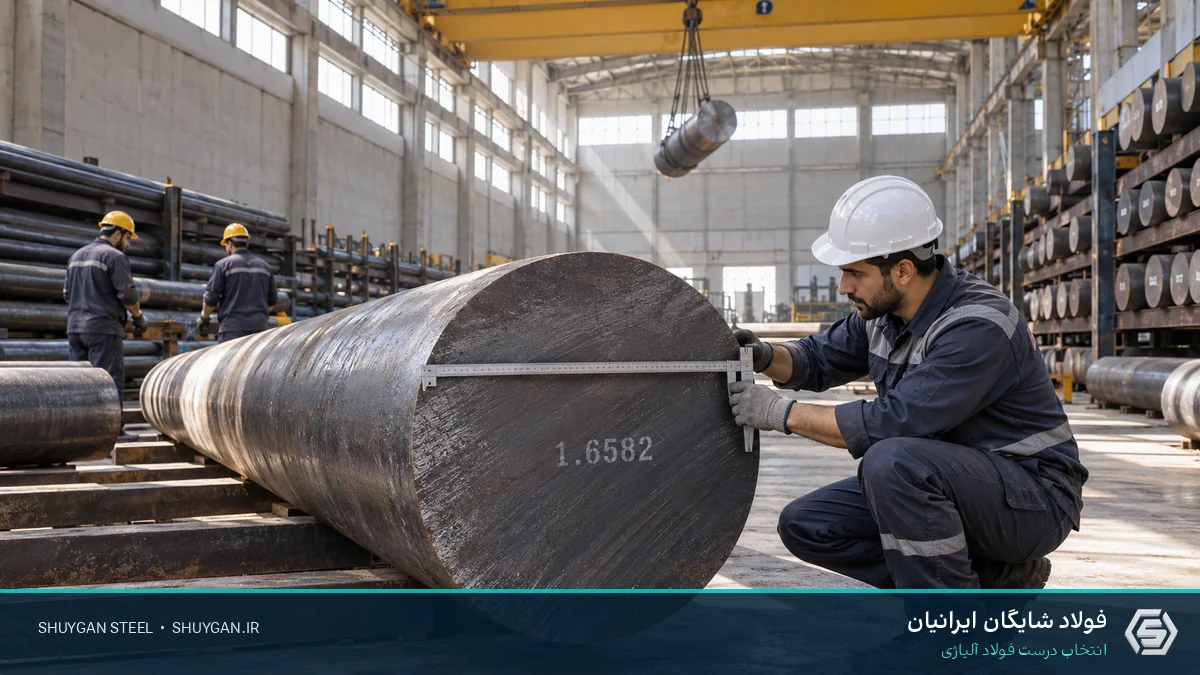
در مقطع سنگین، تاریخچه فورج، قطر مؤثر، شدت کوئنچ و محل نمونهبرداری باعث میشود نتیجه سطح با مغز متفاوت باشد؛ سختیپذیری را نباید با سختی یکی دانست.
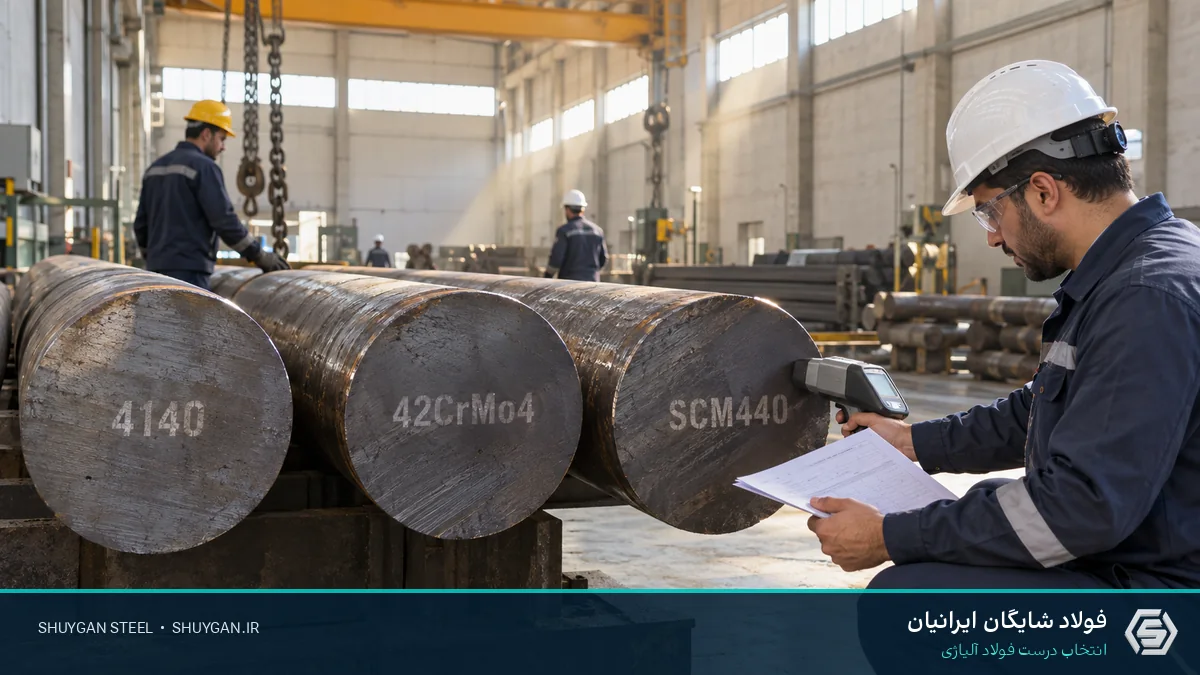
این نامها در خانواده نزدیک کروممولیبدناند، اما معادلبودن برای خرید تنها با تطبیق ویرایش استاندارد، ترکیب، محصول، وضعیت تحویل و خواص الزامشده قابل قبول است.
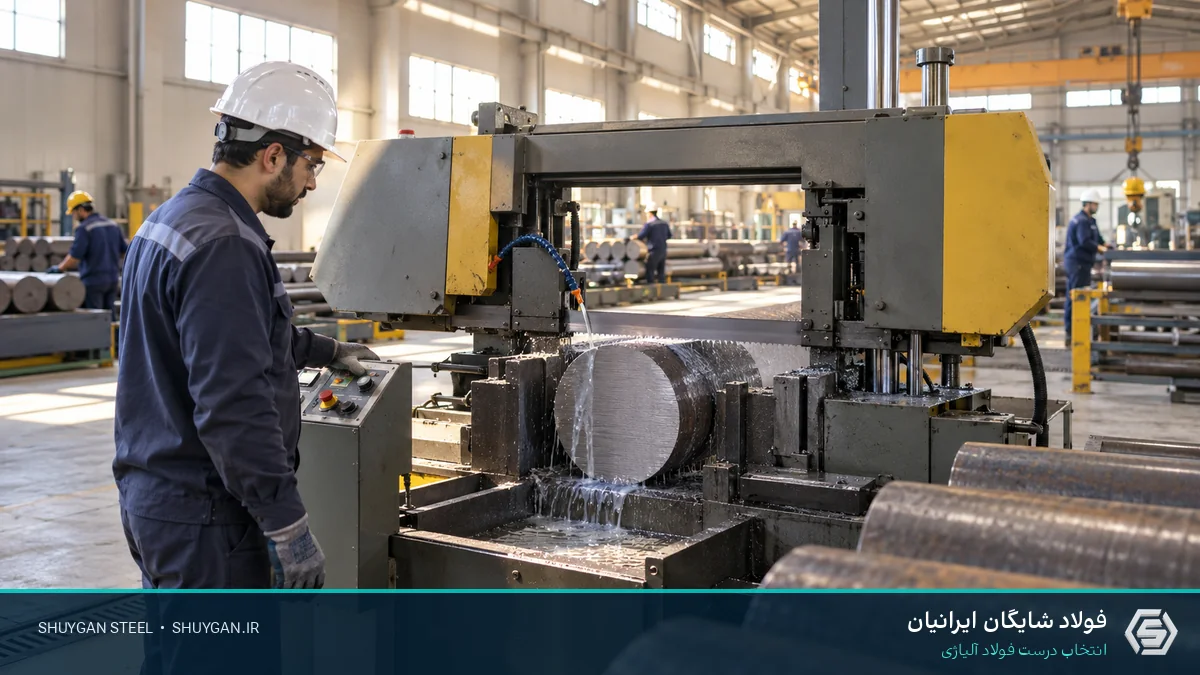
عبارت «برش دقیق» کافی نیست؛ طول هدف، تلرانس، گونیا بودن، پلیسه، تعداد قطعه، اضافه ماشینکاری و روش علامتگذاری باید روشن باشد.
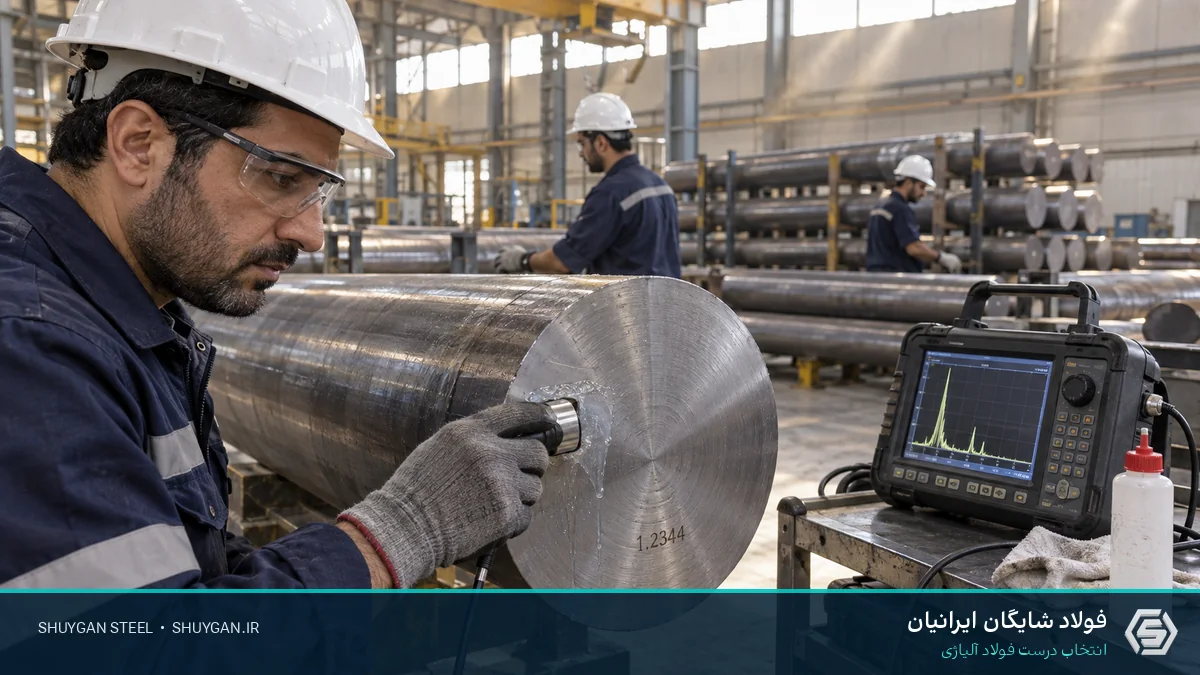
UT میتواند ناپیوستگیهای داخلی قابل بازتاب را آشکار کند، اما کیفیت نتیجه به روش، سطح، قطر، کالیبراسیون، جهت عیب و معیار پذیرش قراردادی وابسته است.
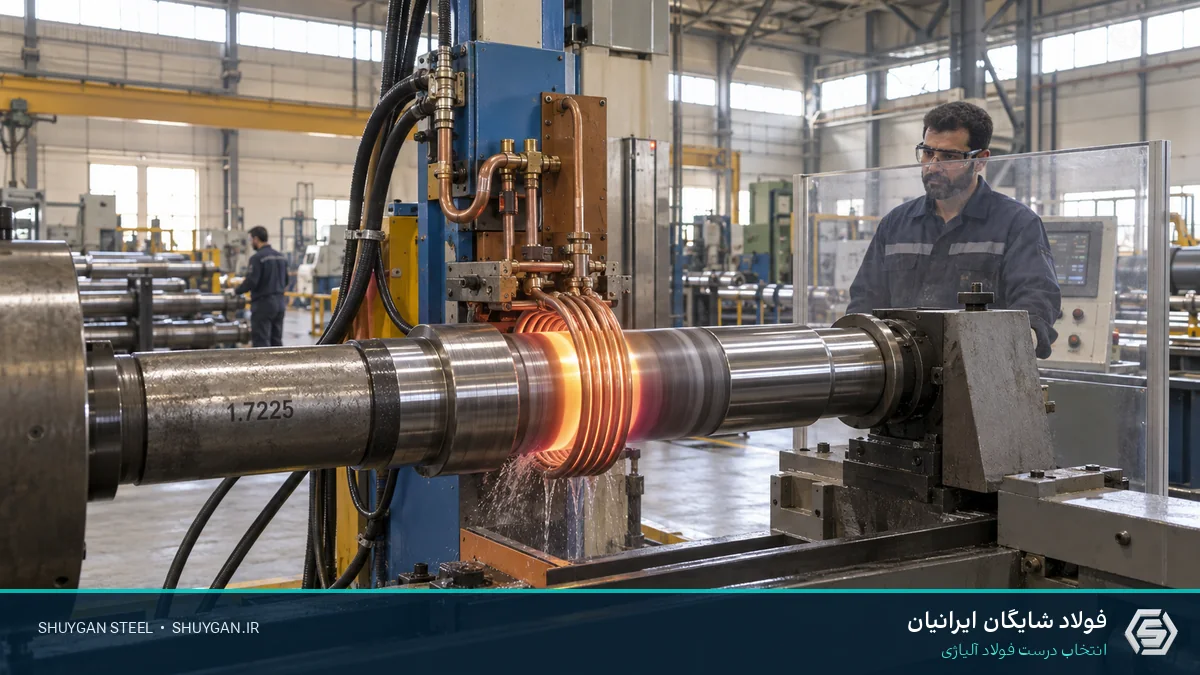
القایی برای لایه عمیقتر و تولید سریع مناسب است؛ نیتراسیون اعوجاج کمتر و سطح بسیار سخت میدهد، اما به سختی مغز اولیه، زمان بیشتر و کنترل لایه سفید حساس است.