تسمهای میخرید که قرار است به تیغه برش یا ماتریس تبدیل شود. خشنتراشی خوب پیش میرود، سختی نهایی هم در محدوده خواستهشده است؛ اما هنگام سنگزنی متوجه میشوید قطعه تاب دارد و برای رسیدن به صافی نقشه، ضخامت کافی باقی نمانده است. این وضعیت همیشه نشانه نامناسببودن فولاد نیست. گاهی مسئله از همان انتخاب ابعاد خام و ترتیب ساخت شروع شده است.
تسمه 2379 یکی از گزینههای شناختهشده برای ابزارهای سردکار مقاوم به سایش است. با این حال، عبارتهایی مثل «کماعوجاج» یا «پایدار در عملیات حرارتی» به معنی بدون تغییرشکل نیستند. برای استفاده درست از فولاد ابزار 1.2379 باید انتخاب مقطع، ماشینکاری، سختکاری و پرداخت نهایی را یک مسیر پیوسته دید. در این راهنما، همین مسیر را از زبان سفارش بازار تا جزئیات کارگاه دنبال میکنیم.
تسمه 2379 دقیقاً چه محصولی است؟
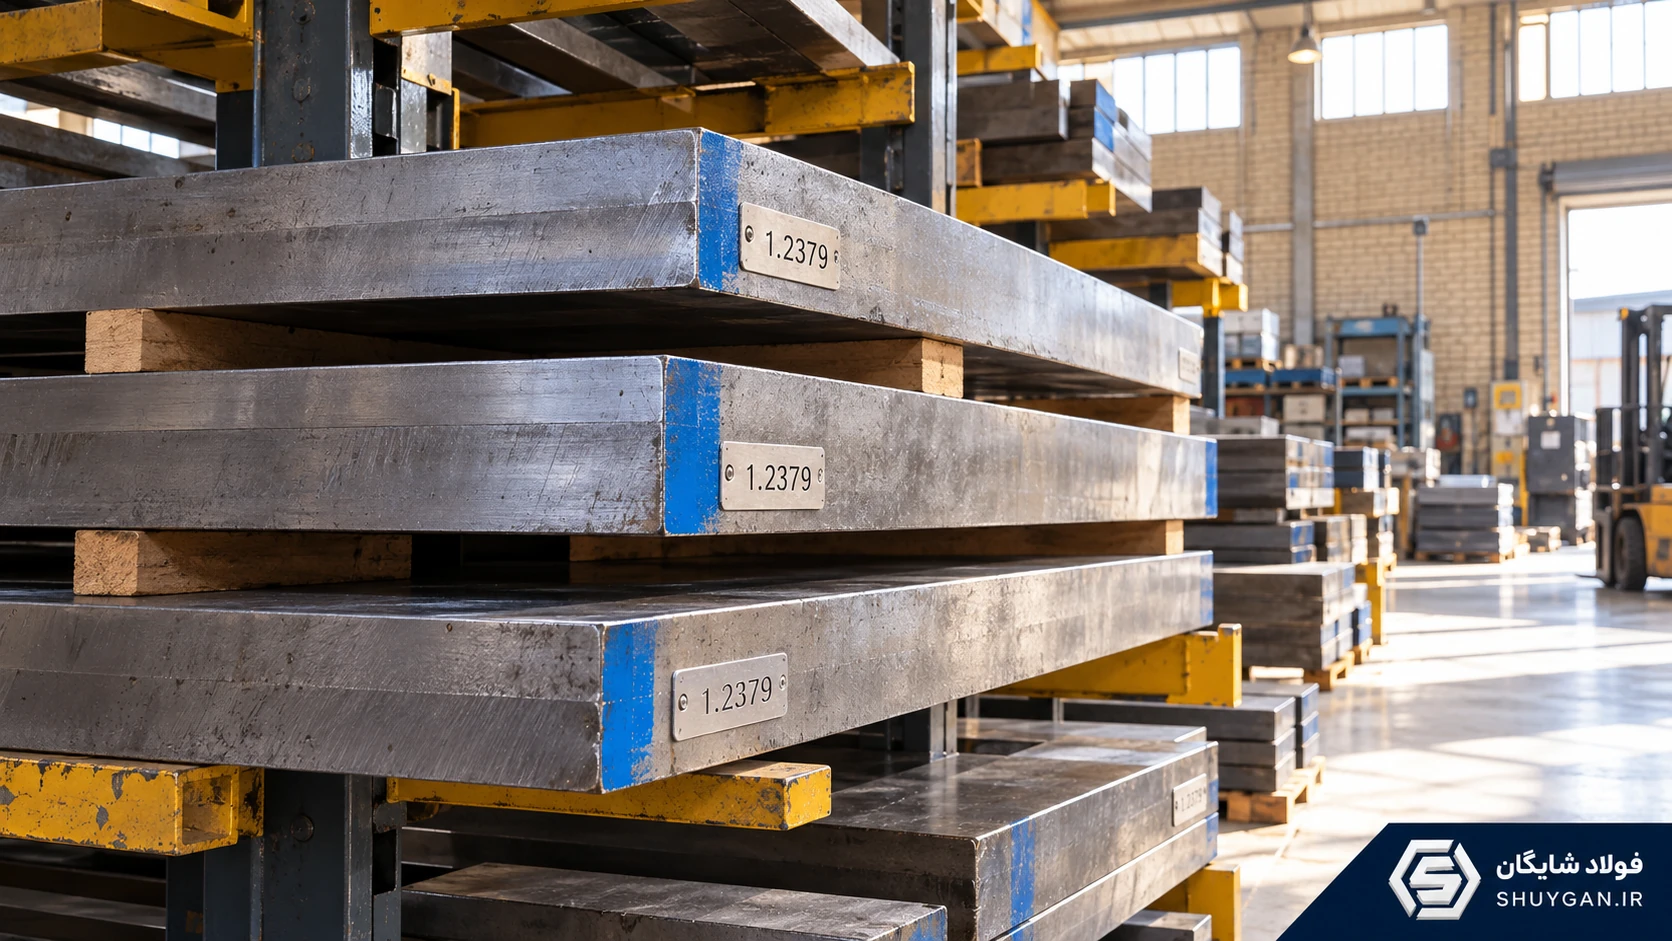
در بازار فولاد ابزار، منظور از تسمه معمولاً مقطع تخت و نسبتاً ضخیمی است که با ضخامت، عرض و طول سفارش داده میشود؛ این کاربرد را نباید با نوار نازک کلافی یکی گرفت. جنس مورد بحث ما فولاد سردکار 1.2379 با نام X153CrMoV12 است که با نامهای D2 و SPK-NL نیز در استعلامها دیده میشود. K110 نام محصول مشخص شرکت بوهلر است و نباید هر فولاد 2379 را محصول این برند معرفی کرد.
ارتباط نامهای اروپایی و آمریکایی برای شناسایی خانواده مفید است، اما روی قرارداد باید استاندارد محصول و شرایط تحویل مشخص باشد. یک نام تجاری بهتنهایی کیفیت ساخت، مسیر ذوب یا آنالیز بار را ثابت نمیکند. همچنین فولاد 1.2080 که گاهی با نام SPK عرضه میشود، همان 1.2379 نیست؛ حذف پسوندها از سفارش میتواند ابهام ایجاد کند.
برای آشنایی با مشخصات پایه، پرونده فولاد X153CrMoV12 / 1.2379 را ببینید. در خرید واقعی، شماره ذوب و گواهی مربوط به همان تسمه باید ملاک کنترل قرار گیرد.
چرا این فولاد برای ابزار مقاوم به سایش مطرح است؟
ساختار فولاد ابزار را میتوان سادهشده مانند یک زمینه فلزی دانست که ذرات سختی به نام کاربید در آن قرار دارند. کاربیدها به مقابله با برداشتهشدن ماده در تماس ساینده کمک میکنند؛ زمینه نیز باید این ذرات را نگه دارد و بار را تحمل کند. بنابراین فقط مقدار عناصر مهم نیست؛ چگونگی توزیع کاربیدها و وضعیت زمینه پس از عملیات حرارتی هم اهمیت دارد.
برای شناخت ترکیب این خانواده، جدول زیر آنالیز متوسط اعلامشده برای محصول K110 بوهلر را نشان میدهد. این اعداد حدود کامل استاندارد 1.2379 یا آنالیز تضمینشده موجودی فروشنده نیستند.
| عنصر | مقدار متوسط اعلامشده برای K110، درصد جرمی |
|---|---|
| کربن C | 1.55 |
| کروم Cr | 11.30 |
| مولیبدن Mo | 0.75 |
| وانادیم V | 0.75 |
منبع: صفحه رسمی BÖHLER K110. برای قضاوت درباره بار خریداریشده، نتیجه آنالیز و الزامات استاندارد مورد توافق را کنار هم بررسی کنید.
نکته مهم این است که مقاومت به سایش با چقرمگی یکسان نیست. چقرمگی به توان ماده برای تحمل انرژی و مقابله با شکست مربوط میشود. ابزاری که در تماس ساینده خوب دوام میآورد، الزاماً برای ضربه شدید، لبه بسیار نازک یا بار جانبی نامنظم بهترین انتخاب نیست. این تفاوت در انتخاب تسمه برای تیغه و بخشهای باریک ماتریس اهمیت زیادی دارد.
تسمه بهتر است یا گرد؟ شکل قطعه را مبنا بگذارید
اگر قطعه نهایی تخت، کشیده یا دارای سطح نشیمن وسیع باشد، تسمه میتواند مقدار برادهبرداری و زمان آمادهسازی را کاهش دهد. برای سنبهای با تقارن دورانی، گرد معمولاً نقطه شروع طبیعیتری است. این انتخاب مربوط به شکل ماده اولیه و مسیر ساخت است، نه اینکه ذاتاً تسمه از گرد سختتر یا باکیفیتتر باشد.
| شکل ابزار نهایی | ماده اولیهای که معمولاً بررسی میشود | نکته پیش از سفارش |
|---|---|---|
| تیغه تخت و صفحه برش | تسمه یا قطعه تخت مناسب | طول آزاد، ضخامت نهایی و محل سوراخها |
| اینسرت تخت ماتریس | تسمه یا بلوک | حفرهها، گوشهها و ترتیب تخلیه ماده |
| سنبه استوانهای | گرد | قطر، طول کاری و ناحیه نگهدارنده |
| ابزار با شکل ترکیبی | انتخاب بر اساس نقشه | مقایسه پرت، جهت محصول و امکان بستن قطعه |
اگر تسمه از قطعه بزرگتر بریده شده، شکل محصول اولیه و سابقه برش را روشن کنید. ظاهر مستطیلی یک تکه، بهتنهایی مسیر تولید آن را نشان نمیدهد. برای ابزار حساس، جهت نورد یا آهنگری و الزامات مربوط به یکنواختی ساختار باید با سازنده ابزار و تأمینکننده بررسی شود. درباره کاربرد مقطع گرد نیز راهنمای گرد 2379 برای سنبه مکمل همین مقاله است.
سه تفاوتی که در پیشفاکتور باید دیده شوند
ابعاد اسمی در برابر ابعاد قابل استفاده
فرض کنید ضخامت نهایی ابزار در نقشه 10 میلیمتر است. از این عدد نمیتوان نتیجه گرفت هر تسمهای با عنوان «ضخامت 10» مناسب خرید است. ممکن است رواداری محصول، پوسته سطح، نیاز به کفتراشی یا اصلاح صافی، ماده قابل استفاده را کم کند. این مثال صرفاً برای توضیح مفهوم است؛ مقدار اضافهبار را باید بر اساس سطح و نقشه تعیین کرد.
حالت نرمکاریشده در برابر حالت سختشده
بخش زیادی از ابزارها ابتدا در حالت مناسب ماشینکاری ساخته و بعد سختکاری میشوند. وضعیت نرمکاری یا بازپخت نرم را روی سفارش ثبت کنید و محدوده سختی تحویل را از گواهی یا مشخصات محصول بگیرید. سختی خام را با سختی کاری تیغه یکی ندانید. اگر محصول پیشسختشده پیشنهاد شده، باید معلوم باشد کارگاه شما چگونه آن را به شکل نهایی میرساند.
سطح خام در برابر سطح ماشینکاریشده
سطح نوردی، سطح ارهشده و سطح ماشینکاریشده ممکن است نیازهای متفاوتی برای آمادهسازی داشته باشند. قیمت دو تسمه با سطح و تلرانس متفاوت الزاماً قابل مقایسه مستقیم نیست. میزان باربرداری، تعداد دفعات بستن و مقدار باقیمانده برای سنگزنی، همگی روی هزینه ابزار نهایی اثر میگذارند.
چرا تسمه پس از خشنتراشی یا سختکاری تاب برمیدارد؟
برای فهم موضوع، دو پدیده را جدا کنید: تغییر اندازه و تغییر شکل. ممکن است طول یا ضخامت اندکی تغییر کند، بدون اینکه قطعه خم شود؛ یا ممکن است قطعه کمانه کند و صافی خود را از دست بدهد. ثبت یک عدد سختی، هیچکدام از این دو را اندازهگیری نمیکند.
تنشهای باقیمانده از تولید و ماشینکاری میتوانند هنگام برداشتن ماده دوباره متعادل شوند. اگر بخش زیادی از یک سمت برداشته شود و سمت دیگر تقریباً دستنخورده بماند، واکنش قطعه ممکن است با باربرداری متعادل متفاوت باشد. گرم و سردشدن غیرهمگن و تغییر ساختار در عملیات حرارتی نیز به این مسئله اضافه میشوند. هر تسمه بلند و نازک، از نظر حفظ صافی با یک بلوک کوتاه و ضخیم شرایط یکسانی ندارد.
در برگه فنی Sverker 21 شرکت Uddeholm، تغییرات ابعادی تحت شرایط مشخص آزمون بررسی شده و تنشزدایی پس از خشنتراشی نیز مطرح است. نتیجه کاربردی برای سفارش این است که پایداری ابعادی باید در یک فرآیند مشخص ارزیابی شود؛ نمیتوان یک مقدار آزمایشگاهی را تضمین صافی هر تیغه دانست.
از خرید تا پرداخت نهایی؛ چه مسیری قابل کنترلتر است؟
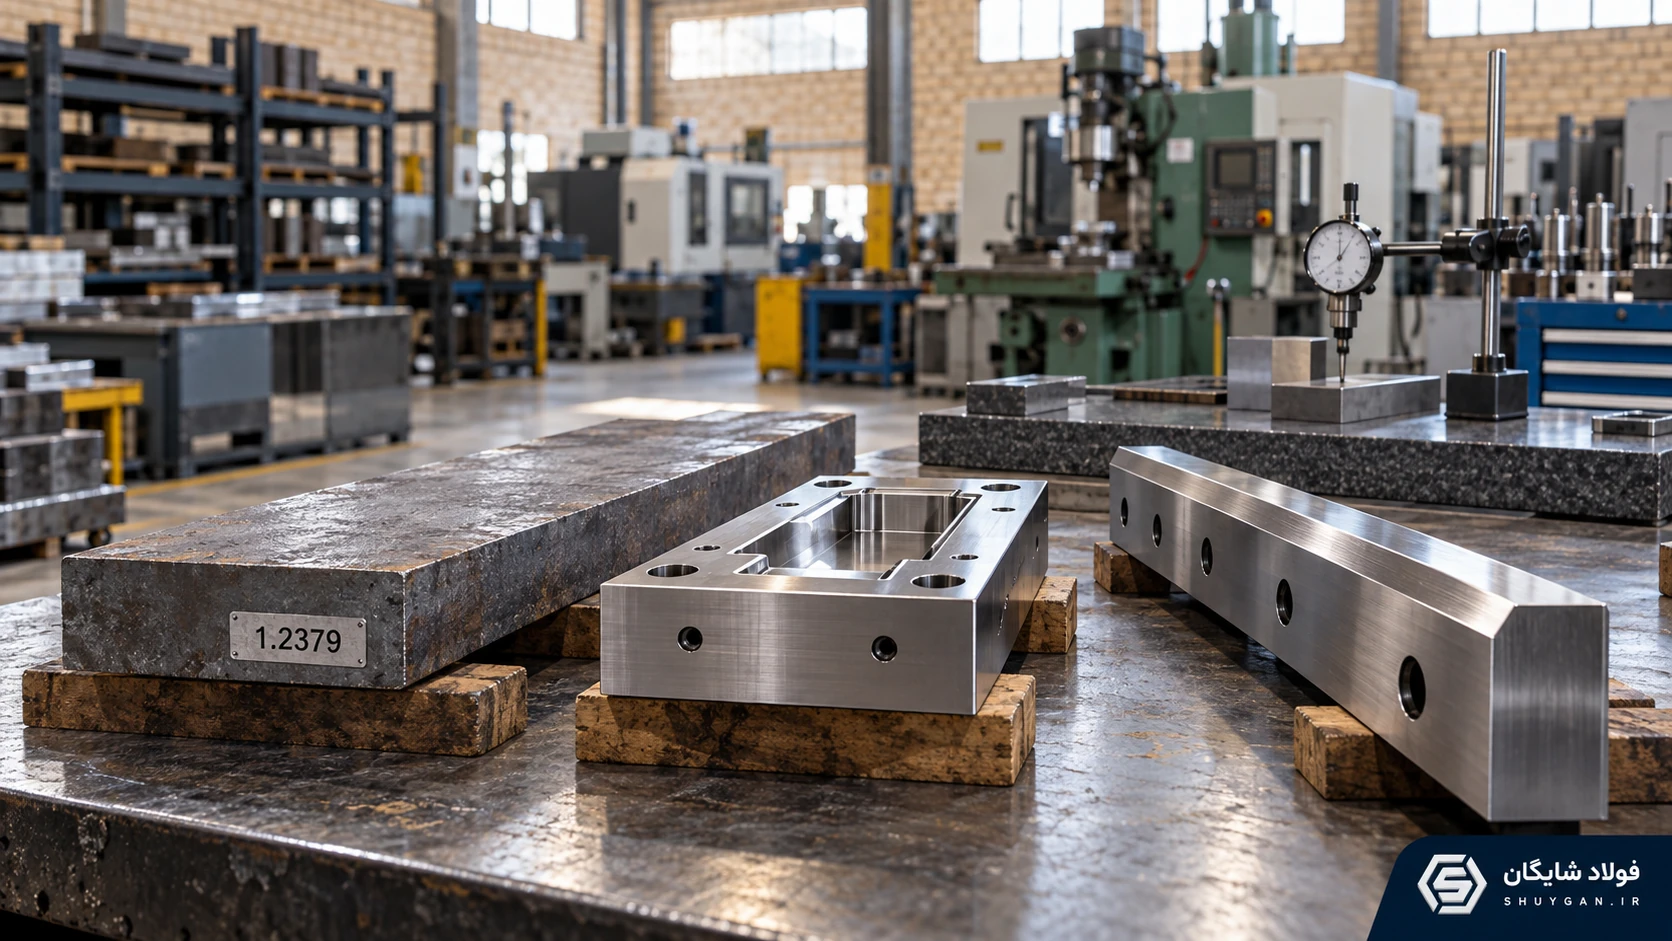
ابتدا سطوح مرجع، محل بستن و توالی برداشتن ماده مشخص شود. برای قطعاتی که مستعد اعوجاجاند، سازنده میتواند باربرداری مرحلهای و نسبتاً متعادل را در برنامه بگذارد و پس از آزادکردن قطعه از گیره، دوباره وضعیت آن را اندازه بگیرد. قطعهای که فقط زیر فشار بست صاف است، الزاماً در حالت آزاد صافی لازم را ندارد.
بعد از خشنتراشی، درباره نیاز به تنشزدایی با مسئول عملیات حرارتی تصمیم بگیرید. تنشزدایی با نرمکاری و سختکاری یکسان نیست و ترتیب اشتباه آن میتواند برنامه ساخت را تغییر دهد. دما و زمان باید با وضعیت فعلی فولاد و دستور سازنده هماهنگ باشد؛ یک نسخه ثابت برای هر تسمه و هر ابزار قابل دفاع نیست.
در ادامه، سوراخها، شیارها و تغییرات مقطع باید با نقشه و ملاحظات حرارتی هماهنگ شوند. سپس سختکاری و تمپر یا بازپخت پس از سختکاری بر اساس سختی و رفتار مورد نیاز انجام شود. در پایان، پرداخت و سنگزنی باید ماده باقیمانده را با حفظ سلامت سطح به ابعاد نهایی برساند. ثبت اندازه پیش و پس از هر مرحله کمک میکند محل ایجاد مشکل پیدا شود.
آیا برای همه تیغههای 2379 یک سختی مناسب وجود دارد؟
خیر. تیغهای که ماده نسبتاً نازک را در شرایط پایدار میبرد با ابزاری که ضربه، ناهمراستایی یا تغییرات زیاد بار را تجربه میکند یکسان نیست. سختی انتخابی باید با ضخامت و جنس ماده بریدهشونده، هندسه لبه و میزان تکیهگاه هماهنگ باشد. بالاتر رفتن عدد را نباید بدون بررسی، نشانه افزایش عمر دانست.
برای تحویل عملیات حرارتی، تنها نوشتن «تا حد ممکن سخت شود» کافی نیست. محدوده سختی، روش و محل اندازهگیری، محدودیت تغییرشکل و مراحل بعدی مانند سنگزنی یا پوششدهی باید روشن باشد. همچنین سختی سطح آلوده یا آمادهنشده میتواند تفسیر نامناسبی ایجاد کند. محل آزمون را طوری انتخاب کنید که قابل اندازهگیری باشد و به سطح کاری حساس آسیب نزند.
سنگزنی میتواند ابزار درستساختهشده را خراب کند
رسیدن به سطح براق، لزوماً به معنی سالمبودن آن نیست. گرمای موضعی نامناسب در سنگزنی میتواند وضعیت لایه سطحی و تنشهای آن را تغییر دهد. در نتیجه ممکن است ابزاری با ظاهر خوب، در نخستین دوره کار لبپر شود یا ترک نشان دهد. این خطر بهویژه وقتی اهمیت پیدا میکند که برای جبران تاب، بار زیادی در مرحله آخر برداشته شود.
انتخاب سنگ، تیز و باز نگهداشتن سطح آن، میزان باربرداری و رساندن سیال خنککننده به محل تماس باید متناسب با فولاد سختشده باشد. راهنمای سنگزنی ابزار در BÖHLER اثر سنگزنی نامناسب بر ترک و تغییر خواص سطح را توضیح میدهد. راهحل، صرفاً سردبودن بدنه قطعه بعد از اتمام کار نیست؛ شرایط هنگام تماس سنگ و سطح اهمیت دارد.
اگر حفره ماتریس با وایرکات یا اسپارک ساخته میشود، کیفیت سطح پس از تخلیه الکتریکی نیز باید در برنامه ساخت دیده شود. این فرآیند با گرمای موضعی ماده را برمیدارد و برنامه پرداخت یا عملیات تکمیلی آن باید با سازنده ابزار هماهنگ باشد. سطحی که ابعادش درست است، الزاماً از نظر وضعیت لایه سطحی آماده کار نیست.
در زمان تحویل چه چیزهایی را ثبت کنیم؟
برای کنترل تسمه خام، شماره ذوب، گرید، ابعاد واقعی، وضعیت سطح و حالت تحویل را ثبت کنید. اگر سفارش آزمون اضافی مانند فراصوت دارد، روش و معیار پذیرش آن باید از قبل مشخص باشد. برای همه کاربردها یک فهرست آزمون ثابت لازم نیست؛ دامنه کنترل باید با حساسیت ابزار هماهنگ باشد.
برای ابزار ساختهشده، علاوه بر سختی، صافی در حالت آزاد، موازیبودن سطوح لازم، ابعاد حفرهها و وضعیت لبه را با نقشه تطبیق دهید. نتیجه اندازهگیری را با تاریخ و مرحله ساخت نگه دارید. اگر قطعه مشکل پیدا کند، همین سوابق کمک میکنند اختلاف بین خطای انتخاب ماده، عملیات حرارتی و پرداخت روشن شود.
پرسشهای رایج درباره تسمه 2379
آیا تسمه 2379 بعد از سختکاری اصلاً تغییر شکل نمیدهد؟
چنین تضمین عمومیای درست نیست. مقدار و شکل تغییر به هندسه، وضعیت اولیه، باربرداری و فرآیند حرارتی وابسته است. برای ابزار دقیق باید امکان پرداخت نهایی و روش کنترل پیشبینی شود.
آیا تسمه و گرد این گرید ترکیب متفاوتی دارند؟
شکل مقطع بهتنهایی تعریف شیمیایی گرید را عوض نمیکند. تفاوت سازنده، مسیر تولید، ابعاد و شرایط تحویل همچنان باید بررسی شود؛ یکسانبودن شماره مواد، به معنی یکسانبودن تمام جزئیات محصول نیست.
چقدر برای سنگزنی اضافهبار بگذاریم؟
مقدار ثابتی برای همه قطعات وجود ندارد. اندازه، صافی اولیه، تلرانس نهایی، سطح خام و سابقه فرآیند در این تصمیم نقش دارند. این مقدار را سازنده ابزار پیش از سفارش تعیین کند.
آیا فولاد 2379 برای هر نوع ضربه مناسب است؟
خیر. این فولاد به دلیل مقاومت سایشی مطرح است، اما ابزار ضربهخور یا دارای لبه بسیار حساس ممکن است به بررسی گریدی با چقرمگی مناسبتر نیاز داشته باشد. شرایط واقعی کار باید روشن شود.
برای استعلام تسمه چه اطلاعاتی بفرستیم؟
شماره 1.2379، استاندارد، ضخامت و عرض و طول خام، تعداد، وضعیت تحویل، الزامات مدارک و تلرانس برش را مشخص کنید. اگر جهت محصول یا محدودیت صافی اهمیت دارد، آن را هم بنویسید.
خرید تسمه را با نقشه ابزار هماهنگ کنید
ارزش تسمه فقط در وزن و قیمت هر کیلو خلاصه نمیشود. مادهای که ابعاد و وضعیت مناسب ساخت دارد، میتواند نیاز به دوبارهکاری را کم کند؛ در مقابل، یک خرید ظاهراً ارزان با اضافهبار ناکافی ممکن است بعد از چند مرحله هزینه، غیرقابل استفاده شود. معیار مناسب، هزینه رسیدن به ابزار پذیرفتهشده است.
برای بررسی امکان تأمین و برش تسمه 2379، مشخصات نقشه را از بخش تماس فولاد شایگان ارسال کنید. فضای مجموعه و خدمات نیز برای آشنایی بیشتر در دسترس است. فولاد شایگان، بازرگانی اکبر مددی؛ انتخاب درست فولاد آلیاژی. موجودی، ابعاد قابل عرضه و شرایط تحویل باید هنگام سفارش تأیید شوند.
تصاویر این مقاله تصویرسازی آموزشیاند و نمایش موجودی واقعی، گواهی آنالیز یا نتیجه آزمون یک محموله نیستند.
دیدگاهها
دیدگاهها پس از بررسی مدیر منتشر میشوند.