تشتري مقطعاً مسطحاً لصنع شفرة قطع أو جزء من قالب. تسير عمليات التشغيل الأولي بصورة جيدة، وتأتي الصلادة النهائية ضمن المجال المطلوب. لكن عند التجليخ تكتشف أن القطعة مقوسة، وأن السمك المتبقي لا يكفي للوصول إلى الاستواء المحدد في الرسم. هذه الحالة لا تعني بالضرورة أن الفولاذ غير مناسب؛ فقد تبدأ المشكلة من أبعاد الخام وتسلسل التصنيع نفسه.
يُعد فولاذ 2379 المسطح من الخيارات المعروفة لأدوات العمل على البارد المقاومة للبلى. غير أن وصفه بأنه قليل التشوه أو مستقر الأبعاد لا يعني أنه لا يتغير أثناء التصنيع. يجب النظر إلى اختيار المقطع والتشغيل والمعالجة الحرارية والتشطيب على أنها سلسلة مترابطة. يشرح هذا الدليل تلك السلسلة، من صياغة طلب الشراء إلى الفحص داخل ورشة الأدوات.
ما المقصود تحديداً بفولاذ 2379 المسطح؟
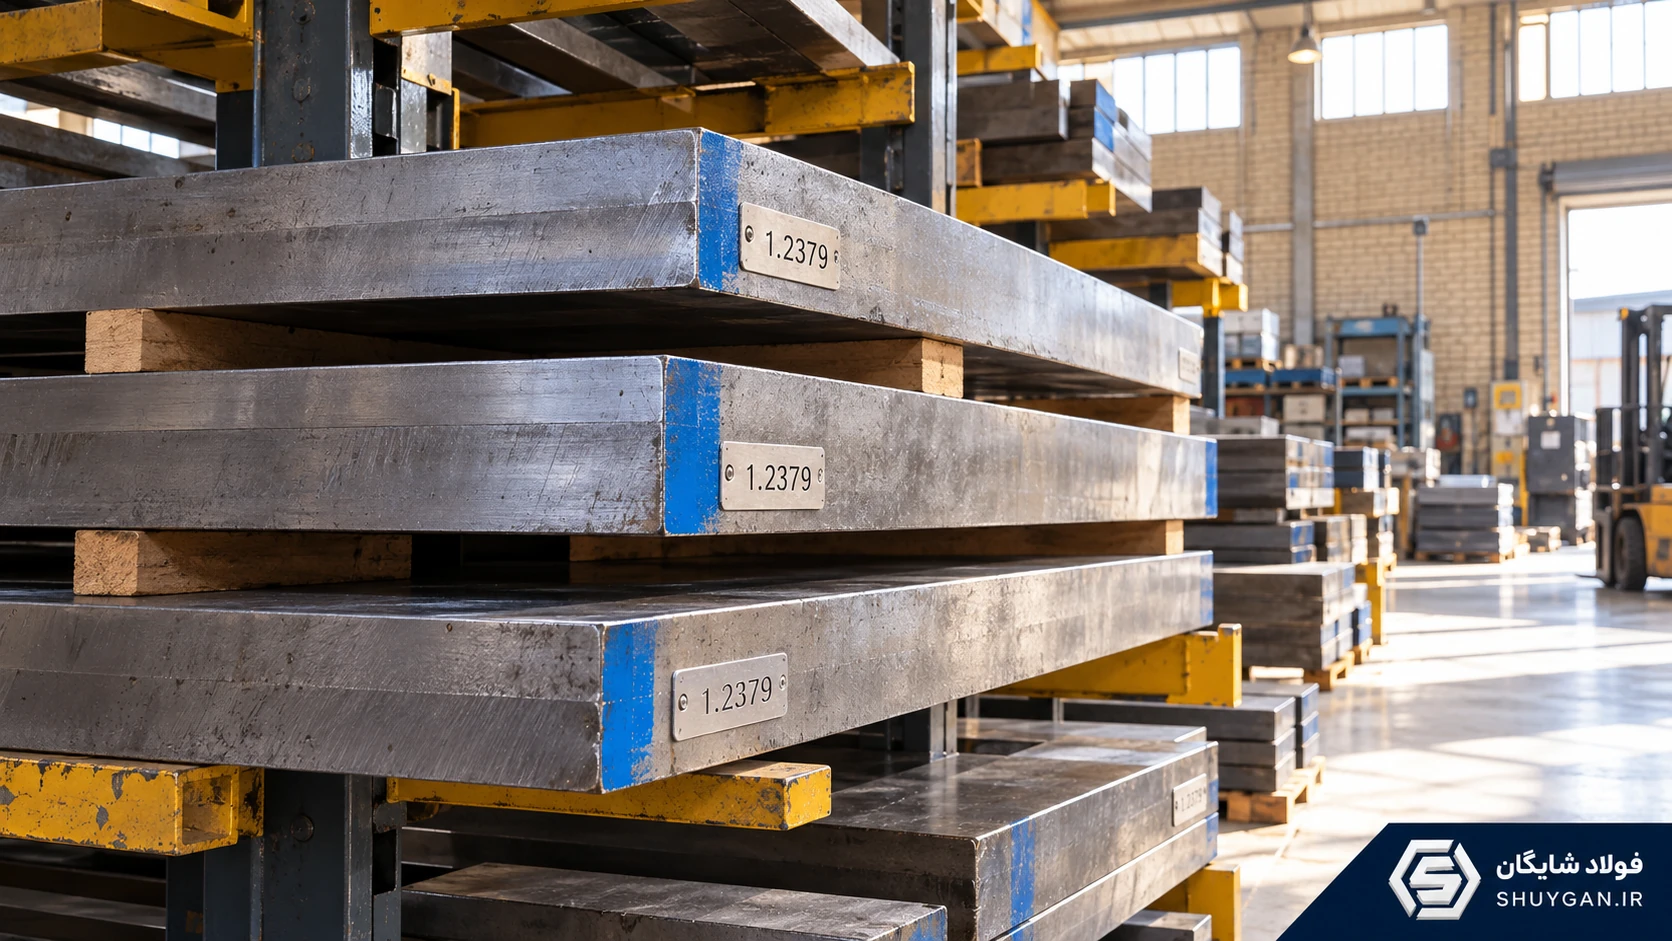
المقصود هنا خام فولاذ أدوات ذو مقطع مستطيل وسماكة ملحوظة، يُطلب بحسب السمك والعرض والطول، وليس شريطاً رقيقاً ملفوفاً على هيئة لفائف. الدرجة موضوع المقال هي فولاذ العمل على البارد 1.2379، ورمزه X153CrMoV12. وقد تظهر في طلبات الأسعار تسمية D2 أو الاسم التجاري المتداول SPK-NL. أما K110 فهو اسم منتج محدد من بوهلر، ولا يصح وصف كل خام يحمل رقم 2379 بأنه من إنتاج هذه الشركة.
تساعد التسميات الأوروبية والأمريكية على التعرف إلى عائلة المادة، لكن عقد الشراء يجب أن يحدد معيار المنتج وحالة التوريد. فالاسم التجاري وحده لا يثبت طريقة الإنتاج أو مسار الصهر أو تحليل الشحنة المعروضة. كذلك فإن 1.2080، الذي قد يُعرض باسم SPK، ليس هو 1.2379؛ وحذف اللواحق من الاسم في طلب الشراء قد يفتح باباً للالتباس.
للتعرف إلى البيانات الأساسية، راجع ملف X153CrMoV12 / 1.2379 في دليل الفولاذ. وعند الشراء الفعلي، ينبغي ربط المقطع المسطح برقم الصهرة والشهادة الخاصة بالمادة التي ستُسلَّم.
لماذا يُدرس هذا الفولاذ للأدوات المقاومة للبلى؟
يمكن تصور بنية فولاذ الأدوات، بصورة مبسطة، على أنها أرضية معدنية تحتوي على جسيمات صلبة تسمى الكربيدات. تساعد هذه الجسيمات على مقاومة فقدان المادة أثناء الاحتكاك الكاشط، بينما يجب أن تسندها الأرضية المحيطة وتتحمل الحمل. لذلك لا تكفي نسب العناصر وحدها لفهم الأداء؛ فتوزيع الكربيدات وحالة الأرضية بعد المعالجة الحرارية عاملان مهمان أيضاً.
يعرض الجدول التالي متوسط التركيب الذي تعلنه الشركة لمنتج BÖHLER K110، للاستدلال على هذه العائلة من الفولاذ. هذه الأرقام ليست الحدود الكاملة لمعيار 1.2379، وليست شهادة تحليل مضمونة لمخزون أي بائع.
| العنصر | المتوسط المعلن لمنتج K110، نسبة كتلية مئوية |
|---|---|
| الكربون C | 1.55 |
| الكروم Cr | 11.30 |
| الموليبدينوم Mo | 0.75 |
| الفاناديوم V | 0.75 |
المصدر: صفحة BÖHLER K110 الرسمية. ولتقييم المادة المشتراة، قارِن تحليلها الفعلي بمتطلبات المعيار المتفق عليه في الطلب.
التمييز الأساسي هنا هو أن مقاومة البلى ليست هي المتانة. ترتبط المتانة بقدرة المادة على امتصاص الطاقة ومقاومة الكسر. والفولاذ الذي يتحمل الاحتكاك الكاشط بصورة جيدة ليس بالضرورة أفضل اختيار للصدمات الشديدة أو الحواف الرقيقة جداً أو الأحمال الجانبية غير المنتظمة. يظهر أثر هذا التمييز بوضوح عند اختيار خام الشفرات والأجزاء الضيقة في القوالب.
المقطع المسطح أم القضيب الدائري؟ ابدأ بشكل الأداة النهائية
إذا كانت القطعة النهائية مسطحة أو طويلة أو تحتاج إلى سطح ارتكاز واسع، فقد يقلل المقطع المسطح مقدار إزالة المعدن وزمن التجهيز. أما اللكمة المتماثلة حول محور دوران، فغالباً ما يكون القضيب الدائري بداية أنسب لتصنيعها. هذا الاختيار يتعلق بشكل الخام ومسار التصنيع، ولا يعني أن المسطح أكثر صلادة أو أعلى جودة بطبيعته من الدائري.
| شكل الأداة النهائية | الخام الذي يُدرس عادة | ما ينبغي التحقق منه قبل الطلب |
|---|---|---|
| شفرة مسطحة أو صفيحة قطع | مقطع مسطح مناسب | الطول غير المسنود والسمك النهائي ومواضع الثقوب |
| جزء مسطح داخل القالب | مقطع مسطح أو كتلة | التجاويف والزوايا وتسلسل تفريغ المعدن |
| لكمة أسطوانية | قضيب دائري | القطر وطول الجزء العامل ومنطقة التثبيت |
| أداة ذات شكل مركب | الاختيار وفق الرسم | مقارنة الهدر واتجاه المنتج وإمكانات التثبيت |
إذا كانت القطعة المستطيلة مقصوصة من منتج أكبر، فاطلب توضيح شكل المنتج الأصلي وطريقة القطع. المظهر المستطيل وحده لا يكشف مسار الإنتاج. وفي الأدوات الحساسة ينبغي مناقشة اتجاه الدرفلة أو الطرق ومتطلبات تجانس البنية مع صانع الأداة والمورد. ويكمل هذا الموضوع دليل قضيب 2379 الدائري لصناعة اللكمات.
ثلاثة فروق يجب أن تظهر في عرض السعر
الأبعاد الاسمية والأبعاد القابلة للاستخدام
لنفترض أن الرسم يطلب سمكاً نهائياً مقداره 10 مليمترات. لا يعني ذلك أن كل قطعة معروضة تحت وصف سمك 10 مناسبة للشراء. فقد تؤثر سماحات المنتج أو قشور السطح أو تسوية الوجه أو تصحيح الاستواء في مقدار المادة القابل للاستخدام. هذا مثال لتوضيح الفكرة فقط، وليس توصية بسماحية تشغيل؛ فالمقدار الزائد يجب تحديده بحسب السطح والرسم.
الحالة الملدنة لتسهيل التشغيل والحالة المقساة
تُشكَّل أدوات كثيرة أولاً في حالة مناسبة للتشغيل، ثم تُقسى لاحقاً. سجّل حالة التلدين المطلوبة في الطلب، واحصل على مجال صلادة التوريد من الشهادة أو مواصفات المنتج. صلادة الخام ليست صلادة تشغيل الشفرة. وإذا عُرضت مادة مقساة مسبقاً، فيجب توضيح كيفية وصول الورشة بها إلى الشكل النهائي المطلوب.
السطح الخام والسطح المشغَّل
قد يحتاج السطح المدرفل أو المنشور أو المشغَّل إلى تجهيز مختلف. لذلك لا تكون أسعار مقطعين ذوي حالتين سطحيتين وتفاوتات مختلفة قابلة للمقارنة المباشرة دائماً. تؤثر كمية المعدن المزال وعدد مرات التثبيت وما يبقى للتجليخ في تكلفة الأداة النهائية، حتى عندما يتقارب وزن الخام المشتَرى.
لماذا قد يتقوس المقطع بعد التشغيل الأولي أو التقسية؟
يجب الفصل بين تغير الأبعاد وتغير الشكل. فقد يتغير الطول أو السمك قليلاً دون أن تنحني القطعة، وقد تتقوس فتفقد استواءها. قياس الصلادة لا يقيس أياً من هاتين النتيجتين.
يمكن أن تعيد الإجهادات المتبقية من الإنتاج والتشغيل توزيعها عند إزالة المعدن. وإذا أُزيلت كمية كبيرة من جهة وبقيت الجهة الأخرى شبه سليمة، فقد تختلف الاستجابة عن التشغيل المتوازن. كما يؤثر التسخين والتبريد غير المتجانسين والتحول البنيوي أثناء المعالجة الحرارية. الحفاظ على استواء قطعة طويلة ورقيقة يطرح تحدياً مختلفاً عن الحفاظ على شكل كتلة قصيرة وسميكة.
تعرض النشرة الفنية لمنتج Uddeholm Sverker 21 تغيرات الأبعاد في ظروف اختبار محددة، وتتناول إزالة الإجهادات بعد التشغيل الأولي. الدرس العملي للشراء هو تقييم استقرار الأبعاد ضمن عملية معروفة، لا تحويل نتيجة مخبرية إلى ضمان استواء لكل شفرة مهما اختلف شكلها.
مسار أكثر قابلية للضبط من الشراء إلى التشطيب
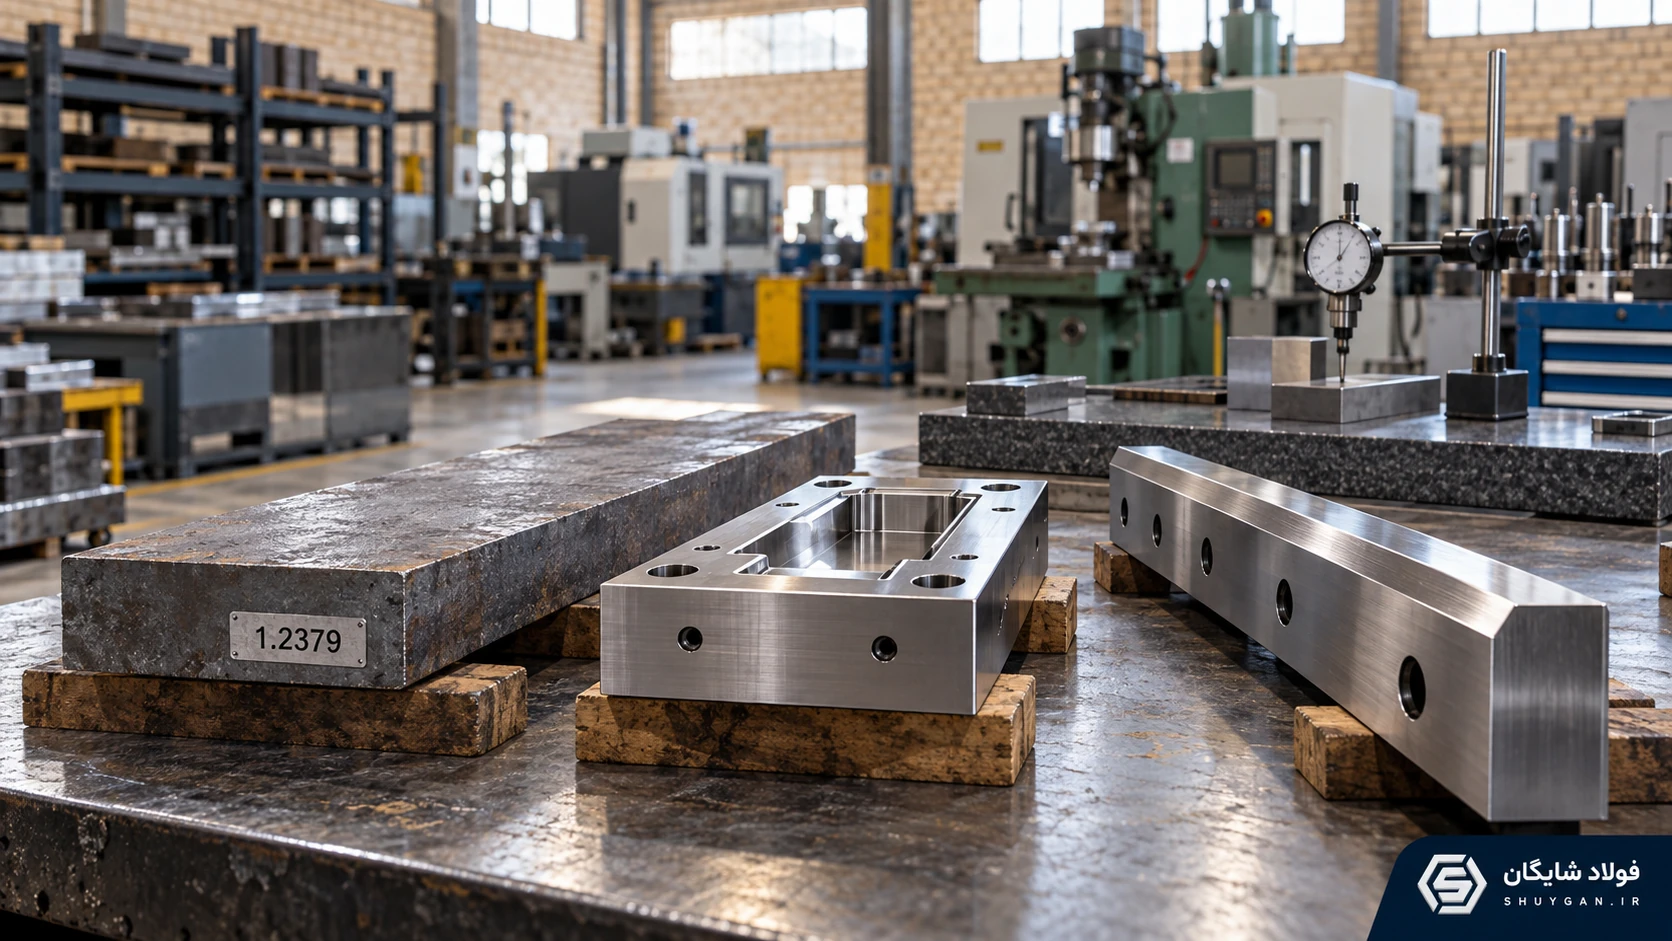
تُحدد أولاً أسطح المرجع ومواضع التثبيت وتسلسل إزالة المعدن. وبالنسبة إلى القطع المعرضة للتشوه، يستطيع صانع الأداة التخطيط لتشغيل مرحلي ومتوازن نسبياً، ثم إعادة القياس بعد تحرير القطعة من المثبتات. فالقطعة التي تبدو مستوية تحت ضغط التثبيت فقط قد لا تحقق الاستواء المطلوب في حالتها الحرة.
بعد التشغيل الأولي، تُناقش الحاجة إلى إزالة الإجهادات مع مسؤول المعالجة الحرارية. إزالة الإجهادات والتلدين والتقسية عمليات مختلفة في الغرض؛ وقد يربك ترتيبها غير المناسب خطة التصنيع. يجب أن تلائم درجات الحرارة والأزمنة حالة الفولاذ الحالية وتعليمات المنتج، ولا يمكن اعتماد دورة واحدة لكل المقاطع والأدوات.
تُنسَّق الثقوب والمجاري والتغيرات في المقطع مع الرسم ومتطلبات المعالجة الحرارية. ثم تُنفذ التقسية والمراجعة بعد التقسية للوصول إلى الصلادة والسلوك المطلوبين. وأخيراً، ينبغي أن يزيل التشطيب والتجليخ المادة المتبقية مع الحفاظ على سلامة السطح. تسجيل الأبعاد قبل كل مرحلة وبعدها يساعد على معرفة موضع ظهور المشكلة بدلاً من التخمين في نهاية العمل.
هل توجد صلادة واحدة مناسبة لكل شفرات 2379؟
لا. فالشفرة التي تقطع مادة رقيقة نسبياً في ظروف مستقرة تختلف عن أداة تتعرض للصدمات أو سوء المحاذاة أو تغيرات كبيرة في الحمل. يجب أن تتوافق الصلادة المختارة مع نوع المادة المقطوعة وسمكها وشكل الحافة ومدى إسنادها. ارتفاع الرقم لا يعني تلقائياً زيادة عمر الأداة.
ولا يكفي في طلب المعالجة الحرارية أن يقال: اجعلها بأقصى صلادة ممكنة. يجب تحديد المجال المطلوب وطريقة القياس ومكانه وحدود التشوه والعمليات اللاحقة كالتجليخ أو الطلاء. كذلك قد يؤدي القياس على سطح ملوث أو غير مجهز إلى تفسير غير سليم. اختر موضع اختبار يمكن قياسه بطريقة صحيحة دون إتلاف سطح عامل حساس.
التجليخ قد يضر أداة صُنعت جيداً
السطح اللامع ليس دليلاً كافياً على سلامته. فالحرارة الموضعية الزائدة أثناء التجليخ قد تغير الطبقة السطحية وحالة إجهاداتها. لذلك قد تبدو الأداة جيدة ثم تتعرض لتفتت الحافة أو ظهور الشقوق في وقت مبكر. يزداد الاهتمام بهذا الخطر عندما تُزال كمية كبيرة في المرحلة الأخيرة لتعويض التقوس.
ينبغي أن يناسب اختيار حجر التجليخ وتهيئته ومعدل إزالة المعدن ووصول سائل التبريد إلى منطقة التلامس فولاذ الأدوات المقسى. يشرح دليل بوهلر للتجليخ في صناعة الأدوات أثر التجليخ غير المناسب في الشقوق وخواص السطح. وبرودة جسم القطعة بعد الانتهاء لا تثبت أن منطقة التلامس كانت مضبوطة حرارياً أثناء العملية.
إذا أُنتج تجويف القالب بالقطع السلكي أو بالتشغيل بالتفريغ الكهربائي، فيجب إدراج حالة سطحه في خطة التصنيع. فهذه العملية تزيل المعدن بفعل حراري موضعي، ويجب الاتفاق مع صانع الأداة على التشطيب أو المعالجة التكميلية اللازمة. تحقق الأبعاد وحده لا يعني أن الطبقة السطحية جاهزة للخدمة.
ما الذي نسجله عند الاستلام؟
بالنسبة إلى الخام، سجّل رقم الصهرة والدرجة والأبعاد الفعلية وحالة السطح وحالة التوريد. وإذا تطلب الطلب فحصاً إضافياً بالموجات فوق الصوتية مثلاً، فيجب الاتفاق مسبقاً على الطريقة ومعيار القبول. لا تحتاج كل التطبيقات إلى قائمة الاختبارات نفسها؛ بل ينبغي أن يتناسب نطاق الفحص مع حساسية الأداة.
أما الأداة المكتملة، فتُراجع صلادتها واستواؤها في الحالة الحرة وتوازي الأسطح المطلوبة وأبعاد التجاويف وحالة الحافة وفق الرسم. احتفظ بنتائج القياس مع التاريخ ومرحلة التصنيع. وإذا ظهرت مشكلة، تساعد هذه السجلات على التفريق بين خطأ اختيار المادة ومشكلة المعالجة الحرارية أو التشطيب.
أسئلة شائعة عن فولاذ 2379 المسطح
هل يبقى المقطع دون أي تغير بعد التقسية؟
لا يوجد ضمان عام صحيح بذلك. يعتمد مقدار التغير وشكله على هندسة القطعة وحالتها الأولى وإزالة المعدن والعملية الحرارية. تحتاج الأدوات الدقيقة إلى خطة تشطيب نهائي وطريقة تحقق مناسبة.
هل يختلف تركيب المقطع المسطح عن القضيب الدائري؟
شكل المقطع لا يغير بذاته التعريف الكيميائي للدرجة. لكن المصنع ومسار الإنتاج والأبعاد وحالة التوريد تبقى أموراً يجب التحقق منها؛ فتطابق رقم المادة لا يعني تطابق كل تفاصيل المنتج.
كم نترك من سماحية للتجليخ؟
لا يوجد مقدار ثابت لكل القطع. تؤثر الأبعاد والاستواء الأولي والتفاوت النهائي والسطح الخام وتاريخ العملية في القرار. يجب أن يحدد صانع الأداة هذه السماحية قبل طلب المادة.
هل يناسب 2379 كل تطبيق يتعرض للصدمات؟
لا. فهو معروف بمقاومة البلى، لكن الأدوات المعرضة للصدمات أو ذات الحواف الحساسة قد تحتاج إلى دراسة درجة ذات متانة أنسب. لا بد من فهم ظروف التشغيل الفعلية قبل الاختيار.
ما المعلومات اللازمة لطلب عرض سعر؟
حدد 1.2379 والمعيار وسمك الخام وعرضه وطوله والكمية وحالة التوريد والمستندات وتفاوتات القطع. وأضف اتجاه المنتج أو حدود الاستواء إذا كانت مؤثرة في الأداة.
اربط شراء الخام برسم الأداة
قيمة المقطع لا تختصر في الوزن وسعر الكيلوغرام. فقد تقلل الأبعاد والحالة الملائمتان لمسار التصنيع الحاجة إلى إعادة العمل. في المقابل، قد تصبح قطعة تبدو أرخص وغير كافية السماحية غير صالحة بعد مراحل تصنيع مكلفة. المقارنة الأنسب هي تكلفة الوصول إلى أداة نهائية مقبولة.
لمناقشة إمكانية توريد وقطع فولاذ 2379 المسطح، أرسل متطلبات الرسم عبر صفحة التواصل مع شايغان للصلب. ويمكنك التعرف إلى الشركة من صفحة المرافق والخدمات. شايغان للصلب، تجارة أكبر مددي؛ الاختيار الصحيح للفولاذ السبائكي. يجب تأكيد التوافر والأبعاد الممكن توريدها وشروط التسليم عند تقديم الطلب.
صور هذا المقال توضيحية تعليمية، وليست توثيقاً لمخزون فعلي أو شهادة مادة أو نتائج اختبار شحنة.
التعليقات
تنشر التعليقات بعد مراجعة الإدارة.