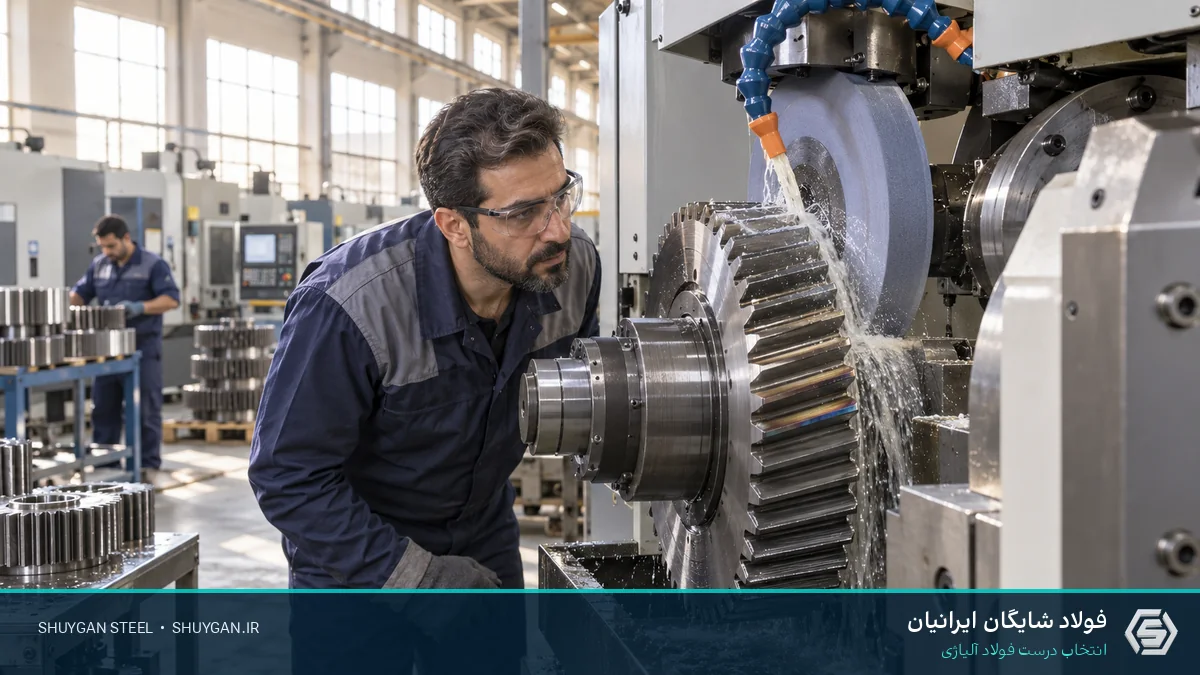
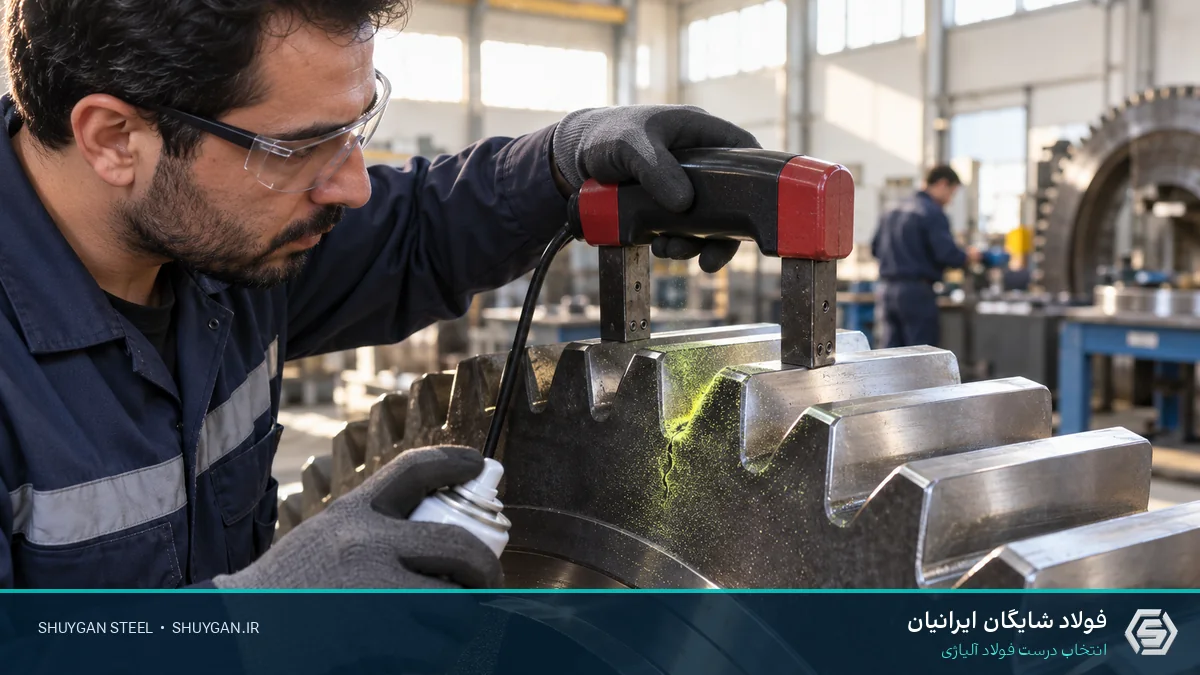
حرارت موضعی سنگزنی میتواند تمپرشدگی نرم، سختشدن مجدد، تنش کششی و ترک ریز بسازد؛ ظاهر براق بهتنهایی سلامت سطح را ثابت نمیکند.
این راهنما برای مهندس طراح، مسئول خرید، اپراتور عملیات حرارتی و سازندهای نوشته شده است که باید درباره سوختگی سنگزنی دنده تصمیم قابل دفاع بگیرد. تمرکز متن روی رابطه بین عملکرد قطعه، وضعیت واقعی محصول و مدرکی است که میتوان هنگام خرید یا تحویل کنترل کرد؛ بنابراین نام بازار یا یک عدد جدا از زمینه، مبنای نتیجهگیری نیست.
مسئله دقیق کجاست؟
کنترل کیفیت زمانی ارزش قراردادی دارد که روش، محل، پوشش و معیار پذیرش پیش از آزمون روشن باشند. عبارتهایی مانند «تست شد»، «سختی مناسب» یا «دارای سرتیفیکیت» بدون شماره ذوب، استاندارد و نتیجه قابل ردیابی برای قطعه حساس کافی نیستند.
بازرسی ورودی باید سه لایه را به هم متصل کند: هویت و اسناد، وضعیت فیزیکی محصول و آزمون فنی. اگر یکی از این سه جدا بماند، ممکن است گرید درست با ابعاد یا وضعیت تحویل نادرست پذیرفته شود، یا نتیجه یک نمونه به تمام محموله تعمیم داده شود.
در این پرونده، خانوادههای مرتبط 16MnCr5 / 1.7131، 18CrNiMo7-6 / 1.6587 هستند. این ارتباط به معنی قابلیت جایگزینی خودکار نیست. استاندارد محصول، ترکیب ذوب، ابعاد، وضعیت تحویل و عملیات بعدی باید همزمان دیده شوند. اگر قطعه ایمنیمحور، ضربهخور، جوشی یا دارای مقطع سنگین است، طراح یا متخصص عملیات حرارتی باید برنامه نهایی را تأیید کند.
پنج کنترل فنی که نتیجه را عوض میکنند
| ردیف | معیار تصمیم | اقدام یا مدرک لازم |
|---|---|---|
| 1 | توان، سرعت، دِرِس سنگ و جریان خنککار | روی نقشه یا سفارش ثبت شود |
| 2 | الگوی حرارتی روی پهلو و ریشه دندانه | با MTC یا گزارش فرایند تطبیق شود |
| 3 | روش آشکارسازی سوختگی متناسب با فرایند | محل و روش کنترل مشخص شود |
| 4 | MT برای ترکهای سطحی و نزدیک سطح | پیش از تولید سری تأیید شود |
| 5 | کنترل ابعادی، پروفیل و مستندسازی پیش از مونتاژ | نتیجه با شماره ذوب بایگانی شود |
هر ردیف بالا یک «متغیر فرایند» است، نه یک عبارت تبلیغاتی. برای مثال، توان، سرعت، دِرِس سنگ و جریان خنککار باید به یک ویژگی قابل مشاهده یا قابل اندازهگیری تبدیل شود. همین منطق درباره الگوی حرارتی روی پهلو و ریشه دندانه و روش آشکارسازی سوختگی متناسب با فرایند نیز صادق است. اگر روش اندازهگیری یا محل نمونه مبهم باشد، دو گزارش ظاهراً معتبر ممکن است درباره دو ناحیه متفاوت حرف بزنند.
مسیر بررسی گامبهگام
- کارکرد و خرابی محتمل را بنویسید. نوع بار، تعداد سیکل، تماس، سایش، دما، محیط و پیامد خرابی را از نقشه یا تجربه سرویس استخراج کنید. عبارت «قطعه تحت فشار است» برای انتخاب کافی نیست.
- هویت ماده را قفل کنید. نام استاندارد، شماره ماده، استاندارد محصول، شکل مقطع و وضعیت تحویل را در یک خط سفارش بیاورید. نامهای MO40، 4140، VCN یا BOZ بدون این اتصال میتوانند میان بازارها معنای متفاوتی پیدا کنند.
- مقطع و مسیر ساخت را اضافه کنید. قطر مؤثر، ضخامت، تغییر مقطع، سوراخ، شیار، جوش، مقدار باربرداری و عملیات حرارتی بعدی روی نتیجه اثر دارند. داده یک نمونه کوچک را مستقیم به قطعه بزرگ تعمیم ندهید.
- روش اثبات را تعیین کنید. مشخص کنید کدام آزمون، در چه محل، با چه استاندارد و چه معیار پذیرشی انجام میشود. گزارش باید به شماره ذوب و در صورت برش، به شناسه قطعه متصل بماند.
- پیش از بارگیری بازبینی نهایی کنید. تعداد، ابعاد، سطح، مارک، MTC، گزارش آزمون و پلاک بسته با سفارش تطبیق داده شود. برای سفارش حساس، عکس بار و نقطه تأیید مشتری نیز مفید است.
این توالی باعث میشود مسئله از «حدس درباره یک گرید» به «کنترل یک محصول مشخص» تبدیل شود. بهویژه MT برای ترکهای سطحی و نزدیک سطح و کنترل ابعادی، پروفیل و مستندسازی پیش از مونتاژ باید در کنار هم دیده شوند؛ کنترل یکی بدون دیگری میتواند احساس اطمینان کاذب بسازد.
نمودار اولویت کنترل
مقادیر نمودار، شاخص تحریریه برای ترتیب کنترل هستند و واحد مکانیکی ندارند. عدد ۹۰ به معنی ۹۰ HRC، درصد موفقیت یا ضریب ایمنی نیست؛ فقط نشان میدهد آن موضوع در چکلیست این مقاله باید زودتر بسته شود.
خطاهای رایج در کارگاه و خرید
- نادیدهگرفتن توان، سرعت، دِرِس سنگ و جریان خنککار و تصمیمگیری فقط با نام تجاری گرید.
- تبدیل الگوی حرارتی روی پهلو و ریشه دندانه به یک عدد قطعی، بدون ذکر محل، روش یا وضعیت نمونه.
- ثبتنکردن روش آشکارسازی سوختگی متناسب با فرایند در سفارش و تلاش برای حل اختلاف پس از تولید یا بارگیری.
- پذیرش یک گزارش عمومی بهجای مدرکی که MT برای ترکهای سطحی و نزدیک سطح و کنترل ابعادی، پروفیل و مستندسازی پیش از مونتاژ را به همان ذوب متصل کند.
این خطاها لزوماً در روز تحویل دیده نمیشوند. بسیاری از مشکلات در ماشینکاری، عملیات حرارتی، سنگزنی یا پس از چند ساعت سرویس آشکار میشوند؛ در آن زمان بازسازی زنجیره تصمیم دشوار و پرهزینه است.
متن پیشنهادی برای استعلام یا سفارش
گرید و شماره ماده: [تکمیل شود]؛ استاندارد محصول و ویرایش: [تکمیل شود]؛ شکل و ابعاد: [تکمیل شود]؛ وضعیت تحویل: [تکمیل شود]؛ تعداد و تلرانس برش: [تکمیل شود]؛ نوع MTC: 3.1 یا طبق قرارداد؛ آزمون تکمیلی، محل نمونه و معیار پذیرش: [تکمیل شود]؛ الزام انتقال شماره ذوب به قطعات برشخورده: بله.
برای سوختگی سنگزنی دنده یک خط موضوعی نیز اضافه کنید: «توان، سرعت، دِرِس سنگ و جریان خنککار؛ الگوی حرارتی روی پهلو و ریشه دندانه؛ روش آشکارسازی سوختگی متناسب با فرایند». این متن جای نقشه، استاندارد یا دستور متخصص را نمیگیرد، اما ابهام اولیه میان فروش، برشکاری، آزمایشگاه و واحد تولید را بسیار کم میکند.
نکته بازار ایران و ارسال بینشهری
در تهران ممکن است 1.7225 بیشتر با نام MO40 و در تبریز با نام 4140 درخواست شود؛ همچنین 1.6582 در تهران VCN150 و در بخشی از بازار تبریز BOZ نامیده میشود. در اصفهان، یزد و شهرهای صنعتی دیگر نیز اصطلاحات فروشنده ممکن است متفاوت باشد. نام بازار برای شروع گفتگو مفید است، اما روی پیشفاکتور و MTC باید هویت استاندارد روشن باشد.
برای ارسال بینشهری، طول قطعات، روش مهار، حفاظت سطح، پلاکگذاری و عکس پیش از بارگیری را از قبل توافق کنید. فولاد شایگان امکان هماهنگی برش، مشاهده بار در انبار، کنترل مدارک موجود و ارسال به سراسر ایران را بر اساس مشخصات ثبتشده سفارش فراهم میکند.
مسیرهای مرتبط داخل دانشنامه
- 16MnCr5 / 1.7131 — پرونده دانشنامه
- 18CrNiMo7-6 / 1.6587 — پرونده دانشنامه
- جستوجوی همه گریدهای فولاد
- روش داده و حدود شاخصهای مهندسی
- محاسبهگر وزن و شاخصهای مهندسی
- استعلام موجودی، برش و MTC
- مقاله قبلی این خوشه: خرید فولاد آلیاژی در تهران، تبریز، اصفهان و یزد
پرسشهای متداول
آیا نام گرید برای تصمیم درباره سوختگی سنگزنی دنده کافی است؟
خیر. نام گرید ترکیب و خانواده کلی را محدود میکند، اما محصول واقعی با ابعاد، وضعیت تحویل، شماره ذوب، سابقه ساخت و عملیات بعدی تعریف میشود. نتیجه باید روی همان شرایطی اثبات شود که برای قطعه اهمیت دارد.
اول MTC را بررسی کنیم یا آزمون جدید بگیریم؟
ابتدا هویت محصول و MTC را با سفارش تطبیق دهید. سپس اگر قرارداد، حساسیت قطعه یا ابهام فنی ایجاب میکند، آزمون تکمیلی با روش و معیار پذیرش از پیش تعیینشده انجام دهید. آزمون بدون ردیابی نمیتواند هویت اشتباه را اصلاح کند.
آیا مقادیر این مقاله دستور عملیات حرارتی یا تنش مجاز طراحی هستند؟
خیر. این متن مسیر تصمیم و کنترل را توضیح میدهد. دما، زمان، محیط کوئنچ، سختی هدف، تنش مجاز و معیار نهایی باید از استاندارد جاری، دیتاشیت سازنده، نقشه، MTC و دستور متخصص همان قطعه استخراج شوند.
برای استعلام سریع چه اطلاعاتی ارسال کنیم؟
نام و شماره ماده، شکل محصول، قطر یا ضخامت، طول و تعداد، وضعیت تحویل، نوع برش، شهر مقصد و نیاز MTC را بفرستید. برای قطعه حساس، نقشه بدون اطلاعات محرمانه یا دستکم کاربرد، محل خواص بحرانی و آزمون مورد نیاز را نیز اضافه کنید.
جمعبندی
برای مدیریت درست سوختگی سنگزنی دنده، پنج عامل این مقاله را به مدرک و نقطه کنترل تبدیل کنید. بهترین تصمیم، پرهزینهترین گرید یا بیشترین عدد سختی نیست؛ تصمیمی است که به کارکرد قطعه متصل باشد، در مقطع واقعی تکرار شود و از شماره ذوب تا تحویل قابلیت ردیابی داشته باشد. پیش از خرید نهایی، مشخصات را با تأمینکننده، سازنده و مسئول فنی عملیات بعدی یکبار مشترک مرور کنید.
دیدگاهها
دیدگاهها پس از بررسی مدیر منتشر میشوند.